Поперечно-роликовые подшипники широко используются в областях применения, требующих высокой точности вращения, жесткости, компактных размеров и надежного управления движением. Однако производительность поперечно-роликового подшипника зависит не только от самого подшипника. Качество установки может напрямую влиять на момент вращения, точность вращения, предварительное натяжение, уровень шума, срок службы и способность подшипника выдерживать расчетную нагрузку.
Поэтому для инженеров, ремонтных бригад и производителей оборудования понимание правильной процедуры установки поперечного роликового подшипника имеет важное значение. Подшипник, изготовленный с высокой точностью, все равно может испытывать чрезмерное трение, неравномерное вращение или преждевременный износ, если монтажные поверхности неточны, подшипник установлен с чрезмерным усилием или крепежные болты затянуты неравномерно.
В данном руководстве описаны основные этапы установки поперечного роликового подшипника, начиная с подготовки и проверки монтажной поверхности и заканчивая креплением, смазкой, проверкой предварительной нагрузки и окончательным тестированием.
Почему правильная установка поперечных роликовых подшипников имеет значение
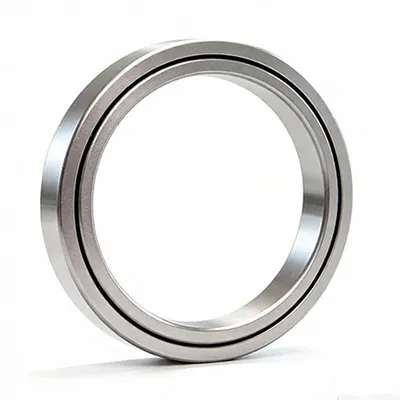
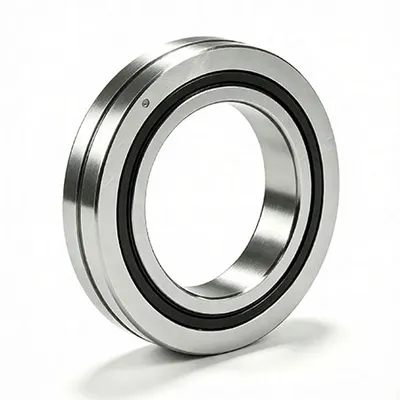
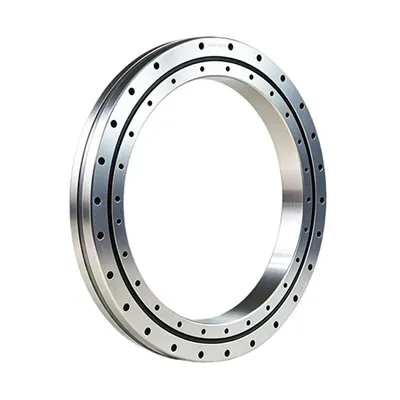
В подшипнике с поперечными роликами используются цилиндрические ролики, расположенные попеременно под углом 90 градусов. Такое расположение позволяет подшипнику выдерживать радиальные, осевые и моментные нагрузки в компактной конструкции. Линейный контакт между роликами и дорожками качения также способствует высокой жесткости и точности позиционирования.
Поскольку подшипник предназначен для высокоточных применений, окружающая его конструкция становится важной частью всей подшипниковой системы. Если корпус, вал, монтажный фланец или основание обладают недостаточной жесткостью или имеют плохую геометрическую точность, подшипник может неравномерно распределять нагрузку. В рекомендациях производителя также подчеркивается, что неточные или недостаточно жесткие монтажные компоненты могут концентрировать нагрузку на подшипник в одной области и снижать его производительность.
Правильная установка способствует достижению подшипником следующих результатов:
- Стабильные характеристики вращения
- Низкое и стабильное трение
- Высокая точность хода
- Соответствующая предварительная нагрузка или зазор
- Более эффективное распределение нагрузки
- Снижен уровень вибрации и шума при работе.
- Более длительный срок службы
Поэтому применительно к прецизионному оборудованию точность установки следует рассматривать как часть процесса выбора подшипников и проектирования системы, а не как задачу окончательной сборки.
Шаг 1: Осмотрите подшипник и компоненты крепления.
Перед установкой техник должен осмотреть поперечный роликовый подшипник, корпус, вал, монтажный фланец, крепежные болты и другие соответствующие компоненты.
Техник должен убедиться, что модель и размеры подшипника соответствуют конструкции машины. Также техник должен проверить подшипник на наличие видимых повреждений, возникших в результате транспортировки или неправильного обращения.
Монтажные поверхности должны оставаться чистыми и свободными от пыли, металлической стружки, загрязнений от смазки, заусенцев и других посторонних частиц. Даже мелкие частицы между подшипником и монтажной поверхностью могут повлиять на точность посадки и создать локальное напряжение.
Монтажник также должен проверить точность размеров корпуса и вала. Требуемые допуски, посадка, плоскостность, перпендикулярность, параллельность и другие геометрические требования должны соответствовать чертежам и техническим спецификациям производителя подшипников.
Для высокоточных применений особое внимание следует уделить монтажной поверхности, поскольку подшипник может воспроизводить погрешности, возникающие из-за окружающей конструкции во время работы. В рекомендациях по установке прецизионных подшипников от Parker и других производителей также указывается, что точность монтажной поверхности является критически важным фактором для обеспечения повторяемости движения.
Шаг 2: Тщательно очистите монтажную поверхность.
Перед установкой подшипника на место монтажник должен очистить корпус и вал.
Чистая безворсовая ткань может удалить загрязнения с поверхности, а подходящее чистящее средство поможет удалить масло, мусор или остатки механической обработки. После очистки техник должен убедиться, что поверхность полностью очищена от заусенцев и выступающих частей.
Монтажник ни в коем случае не должен предполагать, что только что обработанный корпус готов к сборке. В процессе механической обработки могут оставаться мелкие заусенцы или частицы вокруг отверстий для болтов, выступов и посадочных поверхностей.
В течение всего процесса установки техник также должен защищать сам подшипник от загрязнения. Стружка, охлаждающая жидкость, пыль и другие посторонние материалы могут попасть в зону качения и повредить дорожки качения или элементы качения.
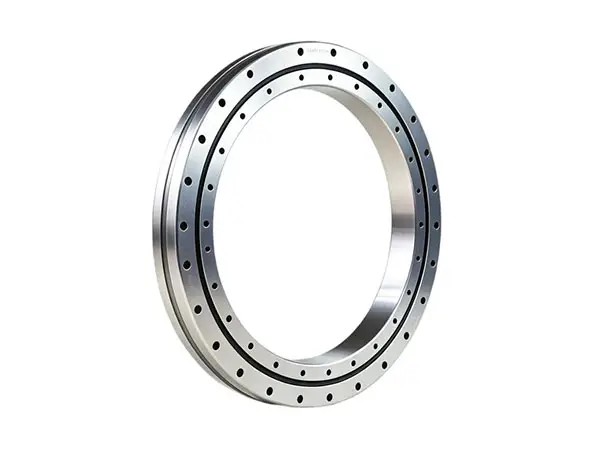
Шаг 3: Сохраните подшипник в его первоначальном состоянии после сборки.
Во многих роликовых подшипниках используется разрезное внутреннее или наружное кольцо, которое крепится специальными заклепками, болтами или гайками. Как правило, при установке подшипник следует использовать то же состояние, в котором он был поставлен.
Техник не должен небрежно разъединять разрезное кольцо или снимать внутренние проставки и элементы качения. Неправильная сборка может изменить соотношение между роликами, проставками и дорожками качения и существенно повлиять на вращательные характеристики.
Монтажнику также следует избегать приложения силы непосредственно к крепежным заклепкам, соединительным болтам или другим удерживающим элементам во время установки или демонтажа. Компания THK особо предупреждает о недопустимости разборки поперечных роликовых колец и о недопустимости приложения монтажной силы к крепежным заклепкам или болтам.
Если соединение разъемного кольца слегка смещено, техник должен следовать указанной производителем процедуре коррекции, а не пытаться силой установить кольцо на место.
Шаг 4: Выровняйте подшипник перед тем, как запрессовать его на место.
Перед приложением монтажного усилия установщик должен тщательно выровнять подшипник относительно корпуса или вала.
Поперечные роликовые подшипники могут иметь относительно тонкие профили, что означает, что подшипник может наклониться, если монтажник слишком сильно надавит на одну сторону до того, как противоположная сторона войдет в монтажное положение. Неравномерная установка может привести к деформации и повлиять на условия работы.
Поэтому техник должен удерживать подшипник в горизонтальном положении и постепенно и равномерно прикладывать усилие по всей окружности соответствующего кольца. Если производитель допускает легкое постукивание во время установки, техник должен использовать подходящий неметаллический инструмент и распределить усилие по окружности.
Монтажник ни в коем случае не должен ударять по свободному или незакрепленному кольцу просто потому, что к нему легче получить доступ. Усилие при монтаже должно приниматься за соответствующее кольцо в соответствии с конкретной схемой крепления. Например, компания THK рекомендует, чтобы при закреплении внутреннего кольца усилие при вставке принималось за внутреннее кольцо; при закреплении внешнего кольца усилие должно приниматься за внешнее кольцо.
Для высокоточных узлов, если это позволяет конструкция оборудования, предпочтительнее использовать метод контролируемого прессования, а не ударный монтаж.
Шаг 5: Установите монтажный фланец или зажимное кольцо.
После того как подшипник будет правильно установлен, монтажник может установить монтажный фланец, зажимное кольцо или прижимной фланец.
Фланец должен обеспечивать надлежащий контакт с подшипниковым кольцом, не вызывая чрезмерной деформации. Допуски размеров окружающих компонентов должны позволять фланцу надежно удерживать подшипник сбоку.
Сначала техник должен вставить крепежные болты вручную. Этот шаг позволяет установщику выявить смещенные отверстия до того, как будет приложено значительное усилие затяжки.
Монтажник должен затягивать болты постепенно, а не затягивать один болт до конца, прежде чем переходить к следующему. Последовательность затяжки по диагонали или крест-накрест помогает более равномерно распределить усилие зажима.
Например, практическая последовательность действий может следовать следующей общей схеме:
Начальное позиционирование → затяжка вручную → диагональная затяжка → промежуточный момент затяжки → конечный заданный момент затяжки
Точный размер болта и момент затяжки всегда должны определяться по сборочному чертежу или технической документации производителя подшипника. Монтажник не должен использовать общее значение момента затяжки только потому, что болт выглядит похожим.
В документации по установке HIWIN также рекомендуется сначала вставлять крепежные болты и затягивать их постепенно, по диагонали в противоположной последовательности, вместо того, чтобы затягивать болты одновременно до полного момента затяжки.
Шаг 6: Проверьте предварительную нагрузку и сопротивление вращению.
Предварительная нагрузка является одним из важнейших факторов в системе прецизионных роликовых подшипников.
Правильная предварительная нагрузка может уменьшить внутренний люфт и улучшить жесткость и стабильность позиционирования. Однако чрезмерная предварительная нагрузка может увеличить сопротивление вращению, тепловыделение и контактное напряжение. Компания Schaeffler отмечает, что сопротивление вращению подшипника зависит от таких факторов, как предварительная нагрузка, сопротивление качению, уплотнения, смазка и ошибки при посадке, в то время как чрезмерная предварительная нагрузка на высоких скоростях может способствовать значительному тепловыделению.
Поэтому установщику следует избегать попыток добиться "нулевого зазора" путем простого затягивания компонентов до упора.
Если конструкция подшипника включает регулируемый механизм предварительной нагрузки, техник должен следовать процедуре регулировки, указанной производителем, и использовать указанный метод измерения. В зависимости от типа подшипника, техник может контролировать смещение, сопротивление движению, крутящий момент или другой заданный параметр во время регулировки.
Точная сборка должна обеспечивать плавное и равномерное движение во всем рабочем диапазоне. Любое внезапное увеличение сопротивления может указывать на неправильную предварительную нагрузку, деформацию крепления, загрязнение, смещение или другую проблему в сборке.
Шаг 7: Правильно смажьте поперечный роликовый подшипник.
Смазка напрямую влияет на трение, температуру, износ и срок службы подшипников.
Многие роликовые подшипники поставляются с заводской смазкой и могут быть использованы сразу после установки в соответствии с инструкциями производителя. Однако потребность в смазке варьируется в зависимости от конструкции подшипника, рабочей скорости, нагрузки, температуры, условий окружающей среды и режима работы.
Монтажник должен использовать смазку, совместимую с подшипником и областью применения. Техник не должен смешивать разные смазки только потому, что оба продукта, казалось бы, имеют схожие базовые свойства. Различные присадки или загустители могут негативно взаимодействовать после смешивания.
Также следует избегать переполнения подшипника смазкой. Избыток смазки может временно увеличить момент вращения и повысить рабочую температуру.
Для открытых роликовых подшипников интервал смазки следует определять исходя из фактических условий эксплуатации, а не рассматривать как универсальное значение. В некоторых рекомендациях производителей в качестве отправной точки указываются интервалы в несколько месяцев, но окончательный график технического обслуживания должен учитывать скорость, нагрузку, температуру, загрязнение и частоту работы.
Шаг 8: Поверните и проверьте подшипник после установки.
Монтажник не должен считать установку завершенной сразу после затягивания последнего болта.
Техник должен медленно вращать или перемещать подшипник в пределах заданного рабочего диапазона. Движение должно оставаться плавным и не должно сопровождаться необычным скрежетом, заеданием, ненормальным шумом или резкими изменениями сопротивления.
Техник также должен проверить, не выделяет ли подшипник необычный нагрев во время первоначальной эксплуатации. Временное повышение температуры или крутящего момента может произойти во время распределения смазки по подшипнику, но продолжающийся аномальный нагрев может указывать на чрезмерное предварительное натяжение, неправильную смазку, чрезмерную нагрузку, неравномерную установку или неточность соседних компонентов.
Для проверки точности работы прецизионного оборудования техник должен использовать соответствующее измерительное оборудование, например, индикатор часового типа. Компания Schaeffler рекомендует проверять точность работы с помощью индикатора часового типа и исследовать отклонения, которые могут возникнуть из-за ошибок при сборке соседних деталей или неравномерной затяжки зажимных элементов.
Распространенные ошибки при установке крестообразных роликовых подшипников
В процессе сборки высокоточных машин неоднократно повторяются различные ошибки при монтаже.
- Техник устанавливает подшипник, не проверив корпус.
Неправильно подобранный корпус может препятствовать правильной установке подшипника. Перед сборкой техник должен проверить размеры корпуса и геометрическую точность.
- Монтажник случайно задел не то подшипниковое кольцо.
Неправильный путь приложения усилия при установке может повредить подшипник или вызвать деформацию дорожки качения. Перед приложением усилия монтажник всегда должен определить, какое кольцо закреплено.
- Техник затягивает один болт до упора за один раз.
Неравномерная затяжка может деформировать подшипник или создать неравномерную внутреннюю нагрузку. Техник должен затягивать болты постепенно в указанной последовательности.
- Установщик использует чрезмерную предварительную загрузку.
Увеличение предварительного натяжения не означает автоматически повышения точности. Чрезмерное предварительное натяжение может увеличить трение, температуру и износ.
- Техник игнорирует загрязнение
Мелкие частицы могут попадать в зону прокатки и вызывать ненормальный шум, износ или преждевременный выход из строя. Рабочая среда на сборочном участке должна оставаться максимально чистой.
- Монтажник смешивает различные смазочные материалы.
Различные составы смазок могут быть несовместимы. Техник должен следовать рекомендациям производителя подшипников по использованию смазки.
- Техник пропускает заключительную проверку точности.
Подшипник может вращаться после установки, но при этом не обеспечивать требуемую точность вращения. Для высокоточных применений следует использовать соответствующую процедуру измерения и проверки.
Контрольный список для установки поперечного роликового подшипника
Перед вводом оборудования в эксплуатацию бригада по техническому обслуживанию или сборке может использовать следующий контрольный список:
- Подтвердите модель и размеры подшипника.
- Осмотрите подшипник на наличие повреждений, полученных при транспортировке.
- Проверьте размеры корпуса, вала и монтажного фланга.
- Удалите заусенцы и посторонние частицы с монтажных поверхностей.
- Сохраните подшипник в первоначальном собранном состоянии.
- Перед установкой тщательно выровняйте подшипник.
- Прикладывайте монтажное усилие только к соответствующему неподвижному кольцу.
- Установите фланец или зажимное кольцо без чрезмерного сжатия.
- Перед окончательной затяжкой вставьте все крепежные болты.
- Затягивайте болты постепенно и по диагонали.
- Отрегулируйте предварительную нагрузку в соответствии со спецификацией производителя.
- Нанесите совместимую смазку в необходимом количестве.
- После сборки поверните или проверните подшипник вручную.
- Проверьте наличие посторонних шумов, сопротивления, вибрации или температуры.
- Измеряйте точность хода, когда приложение требует проверки прецизионности.
- Зафиксируйте результаты установки для последующего использования в качестве справочного материала по техническому обслуживанию.
Как повысить надежность установки поперечных роликовых подшипников
Надежный процесс установки начинается еще до того, как подшипник попадет на сборочную станцию. На этапе проектирования производитель оборудования должен определить требуемую точность монтажа, конструкцию корпуса, способ крепления, условия предварительной нагрузки, смазку и метод контроля.
Сборочная бригада должна также использовать контролируемые инструменты, а не полагаться исключительно на ручную оценку. Откалиброванный динамометрический ключ может повысить стабильность затяжки болтов, а индикатор часового типа поможет выявить отклонения в точности в процессе работы.
Если после установки подшипник демонстрирует аномальное сопротивление, техник должен избегать принудительного запуска механизма. Вместо этого он должен осмотреть монтажные поверхности, последовательность затяжки болтов, предварительное натяжение, состояние смазки, соосность подшипника и прилегающие компоненты.
Такой подход позволяет предотвратить превращение небольшой ошибки при установке в более дорогостоящий отказ оборудования.
Заключительные мысли
Установка поперечного роликового подшипника — это процесс точной сборки, а не простая запрессовка. Подшипник, корпус, вал, монтажный фланец, крепежные элементы, смазка и предварительное натяжение — все это вместе определяет конечные характеристики системы.
Для успешной установки необходимы чистые монтажные поверхности, точное выравнивание, контролируемое усилие при установке, равномерное крепление, правильная смазка, соответствующее предварительное натяжение и тестирование после установки. При надлежащем контроле этих факторов крестообразный роликовый подшипник может обеспечить высокую жесткость, компактную конструкцию, плавное движение и точность позиционирования, ожидаемые от прецизионных подшипников.
Производителям оборудования и инженерам, которым необходимо выбрать или изготовить на заказ поперечный роликовый подшипник, следует обсудить условия установки с поставщиком подшипника до окончательного утверждения проекта. Необходимо совместно оценить размеры подшипника, внутренний зазор или предварительное натяжение, конфигурацию монтажа, смазку, рабочую скорость, условия нагрузки и требуемую точность. Такой подход помогает гарантировать, что выбранный подшипник не только подходит на бумаге, но и практичен в установке и надежен в готовом оборудовании.
Важное замечание: Точный способ установки, требования к зазорам или помехам, момент затяжки болтов, предварительное натяжение, количество смазки и допуски при проверке различаются в зависимости от конструкции поперечно-роликовых подшипников и производителя. Чертежи и инструкции по установке производителя всегда должны иметь приоритет над общими рекомендациями по установке.